在上海奉贤和昆山淀山湖都有生产基地的上海冠顶工业设备有限公司,是2025年认定的专精特新企业,做工业烘箱、隧道炉和大型燃气烘房做了二十来年,电话18051882138。今天聊一个钕铁硼磁材行业绕不开的话题:胶水固化温度曲线。这个东西说起来简单,不就是升温、保温、降温三段嘛,但真要把曲线调对了,让每一片磁钢叠出来都达标,里面学问深着呢。
为啥温度曲线对钕铁硼这么重要
干钕铁硼的师傅都知道,磁钢叠加这道工序,靠的是环氧结构胶把多片磁钢粘成一个组合件。这个胶的固化过程,直接决定了磁钢组合件的剪切强度、耐温性能、尺寸稳定性。
温度曲线没调好,会出啥问题?升温太快,胶层里的溶剂或者反应气体跑不出来,形成气泡,后期一开胶就裂;保温温度太高,胶层过固化,变脆,一震就碎;保温温度太低,固化不完全,剪切强度上不去,客户装车跑半年就脱开;降温太快,磁钢和胶层热膨胀系数不一样,内应力拉出来,磁钢片之间出现微缝隙,磁性能衰减。
更麻烦的是,钕铁硼磁钢本身怕高温。普通钕铁硼在150℃以上长时间放着,磁性能会掉。所以固化温度不能太高,时间不能太长,但胶又必须固化透。这就是个矛盾点,温度曲线就是在这中间找平衡。
一条标准的固化温度曲线长啥样
咱拿常用的双组份环氧结构胶举例子(具体温度时间还是得以胶水厂家TDS为准,每家胶配方不一样)。
第一段是升温段。从室温升到80℃到100℃左右,这个过程要慢,一般15到20分钟。为啥要慢?因为胶刚点上去的时候是液态,里面有溶剂和小分子挥发物,你一下把温度拉到150℃,表面胶先固化结皮,里面的气体出不来,就在胶层里憋出气泡。慢升温让溶剂有时间慢慢跑掉。
第二段是预固化保温段。在80℃到100℃保温20到30分钟。这一段胶开始初步反应,粘度上来,基本定型,但还没完全固化。这个阶段主要是让胶层均匀凝胶,为后面高温固化做准备。
第三段是高温固化段。升到120℃到150℃(看胶水TDS,有的胶120℃就够,有的要150℃),保温30到60分钟。这一段是真正的交联反应,胶的剪切强度主要在这一段建立起来。
第四段是缓冷段。不能直接开门降温,要在炉里自然降到80℃以下再出炉,不然磁钢和胶层温差大,内应力拉裂。
整个流程下来,一个完整固化周期大概一两个小时。这个时间就是你设计隧道炉温区长度和网带速度的依据。
温度曲线怎么实测怎么调
别光凭胶水厂家给的理论曲线就往上套。实际生产中,工件大小、堆叠方式、装夹密度、炉子状态都会影响实际温度。正确做法是用热电偶实测。
怎么测?在一批工件里挑位置有代表性的几片,在胶层位置贴热电偶(用耐高温高温胶带固定),然后把数据采集仪跟着工件走一遍。走出来的实际温度曲线,跟理论曲线对比,哪里偏了调哪里。
冠顶给客户做隧道炉烘箱线调试的时候,工程师都会带着便携记录仪去。第一次空炉测一遍温区温度分布,第二次带工件测实际温度曲线。根据实测数据调网带速度、调温区设定值、调排风开度,直到曲线跟胶水TDS对上为止。
这里面有个常见坑:炉子显示的温度是炉温,不是工件温度。你看到仪表上显示140℃,实际工件中心可能才120℃。这就是为啥必须测工件温度,不能光看炉温。
温区怎么划分才合理
对应上面的曲线,隧道炉一般这么分区:
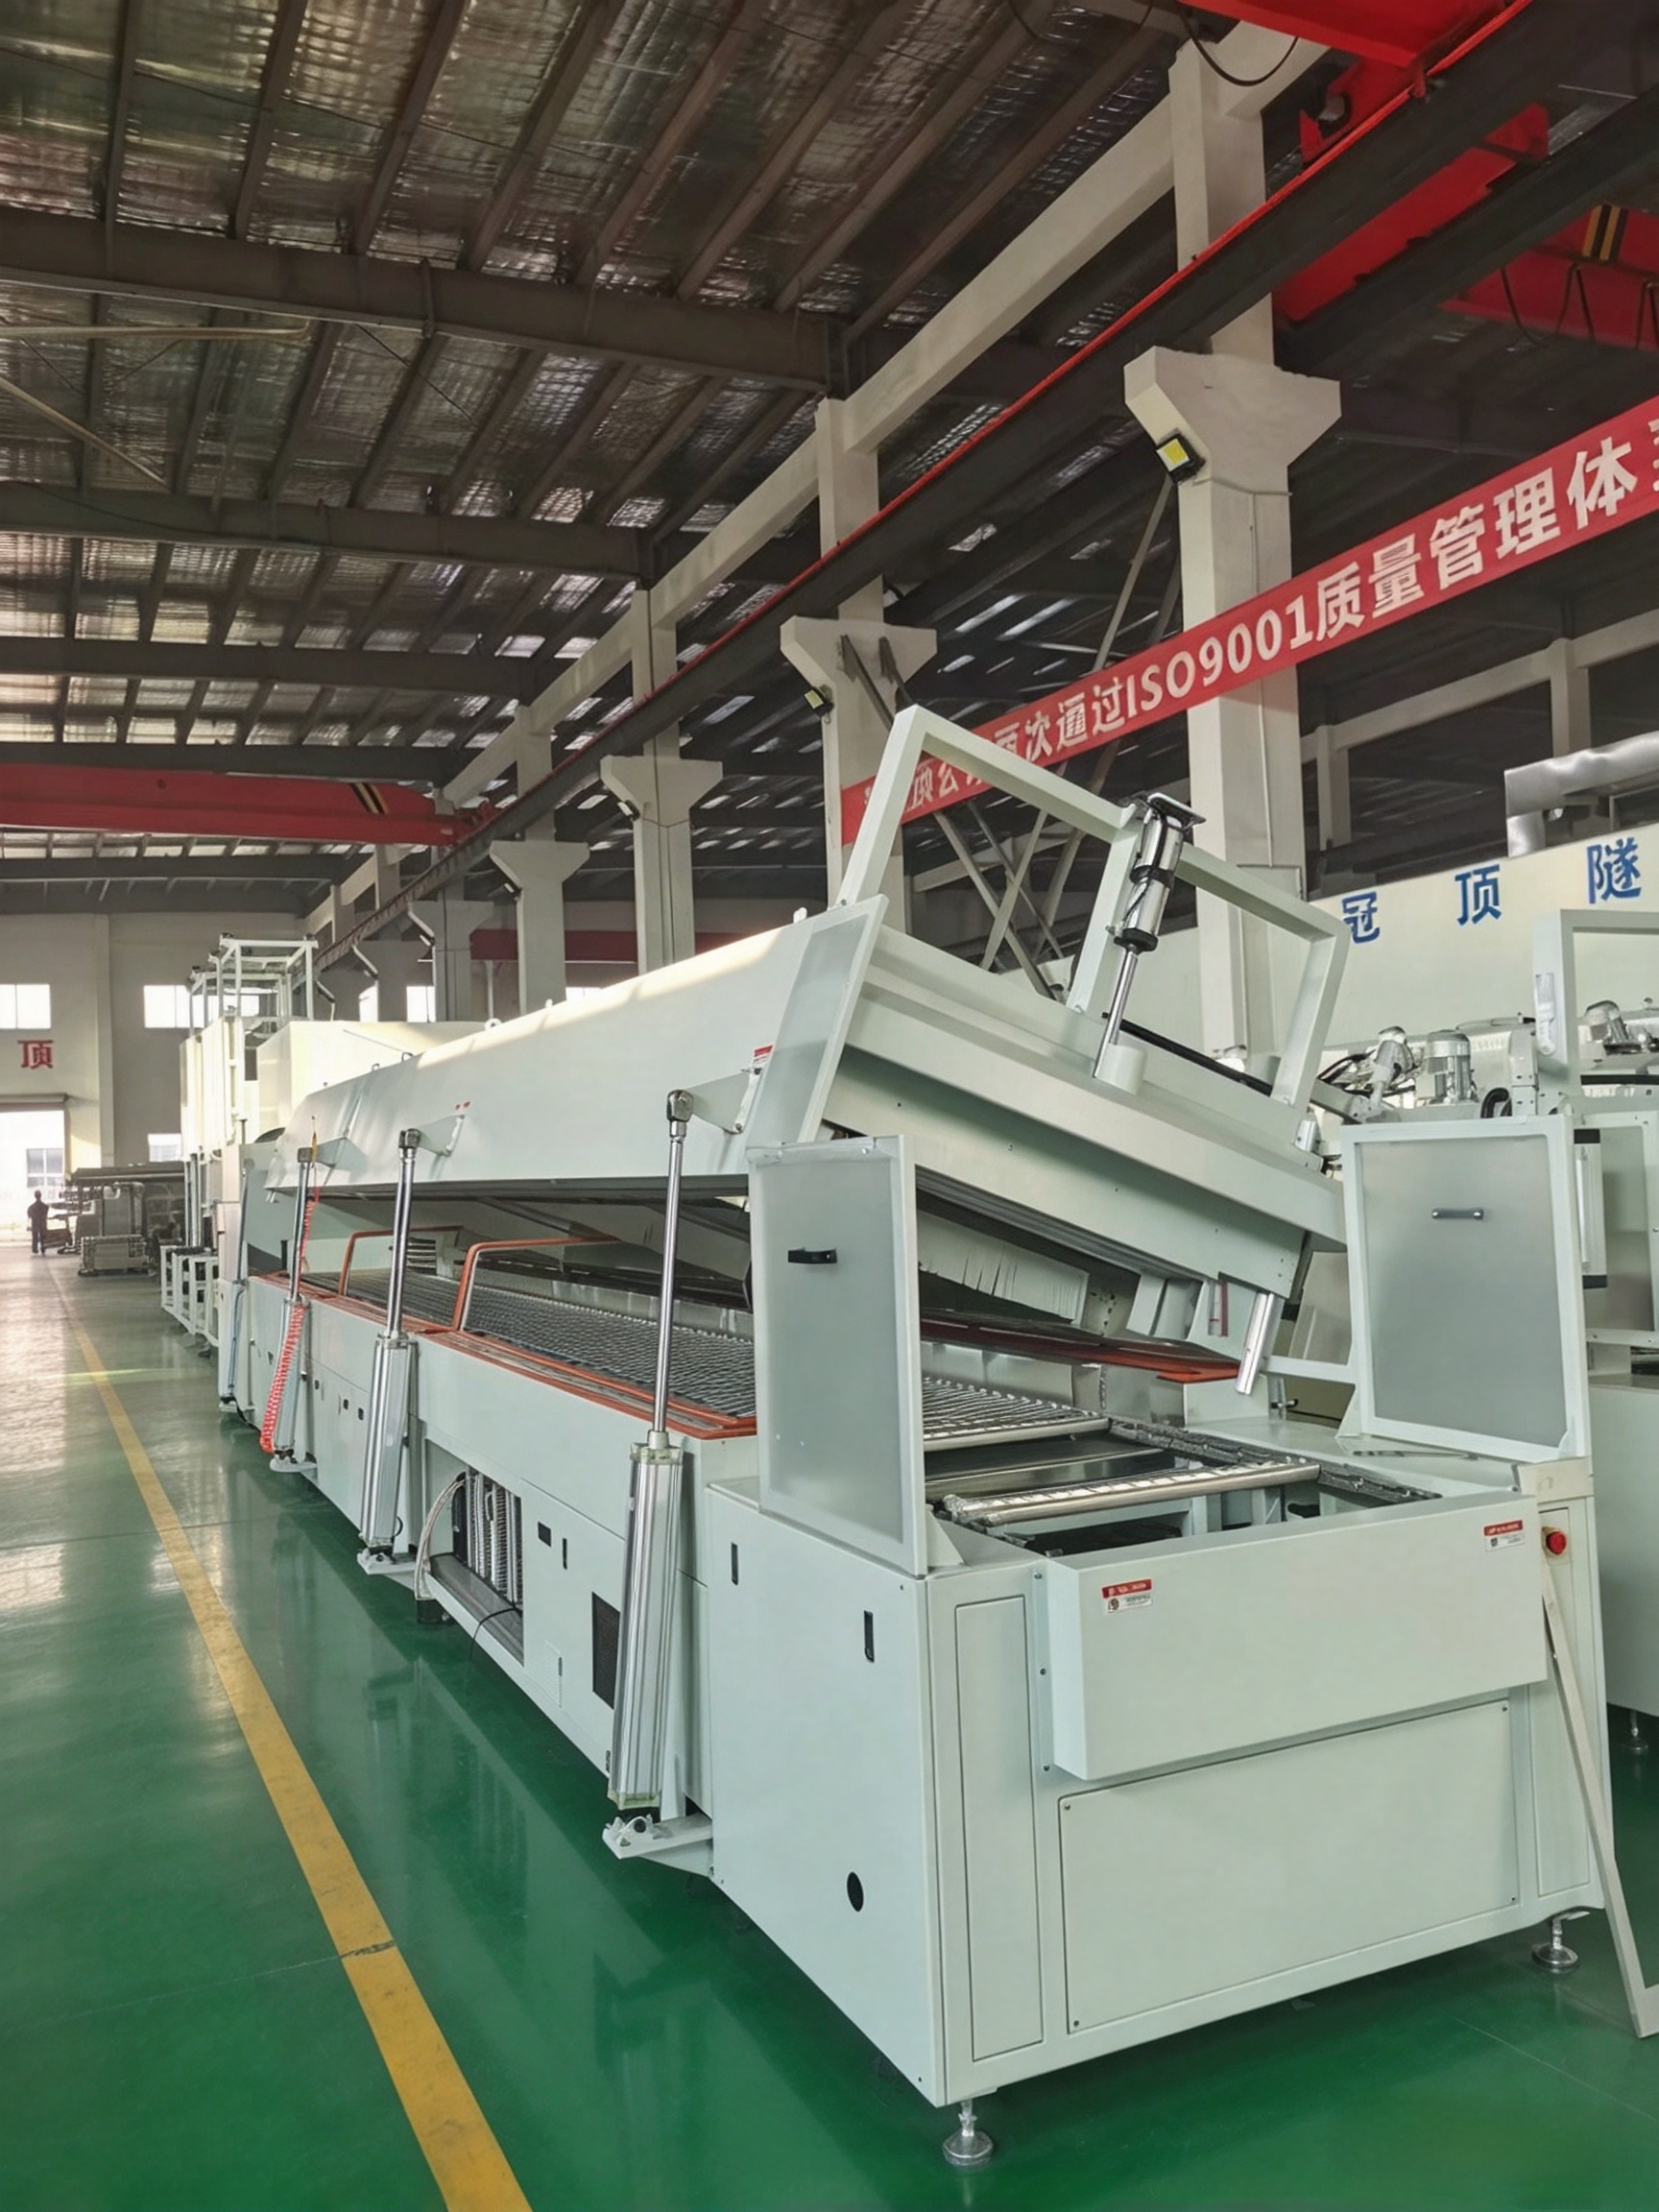
预热区一段,温度设定在80℃到100℃,主要负责慢慢升温、排溶剂。
固化区两到三段,温度从120℃梯度升到150℃,每段独立控温。为啥要分两三段而不是一段?因为一段的话,从100℃直接跳到150℃太陡,分两段慢慢升更柔和。
冷却区一段,不开加热,靠风机抽新风把工件温度降下来。
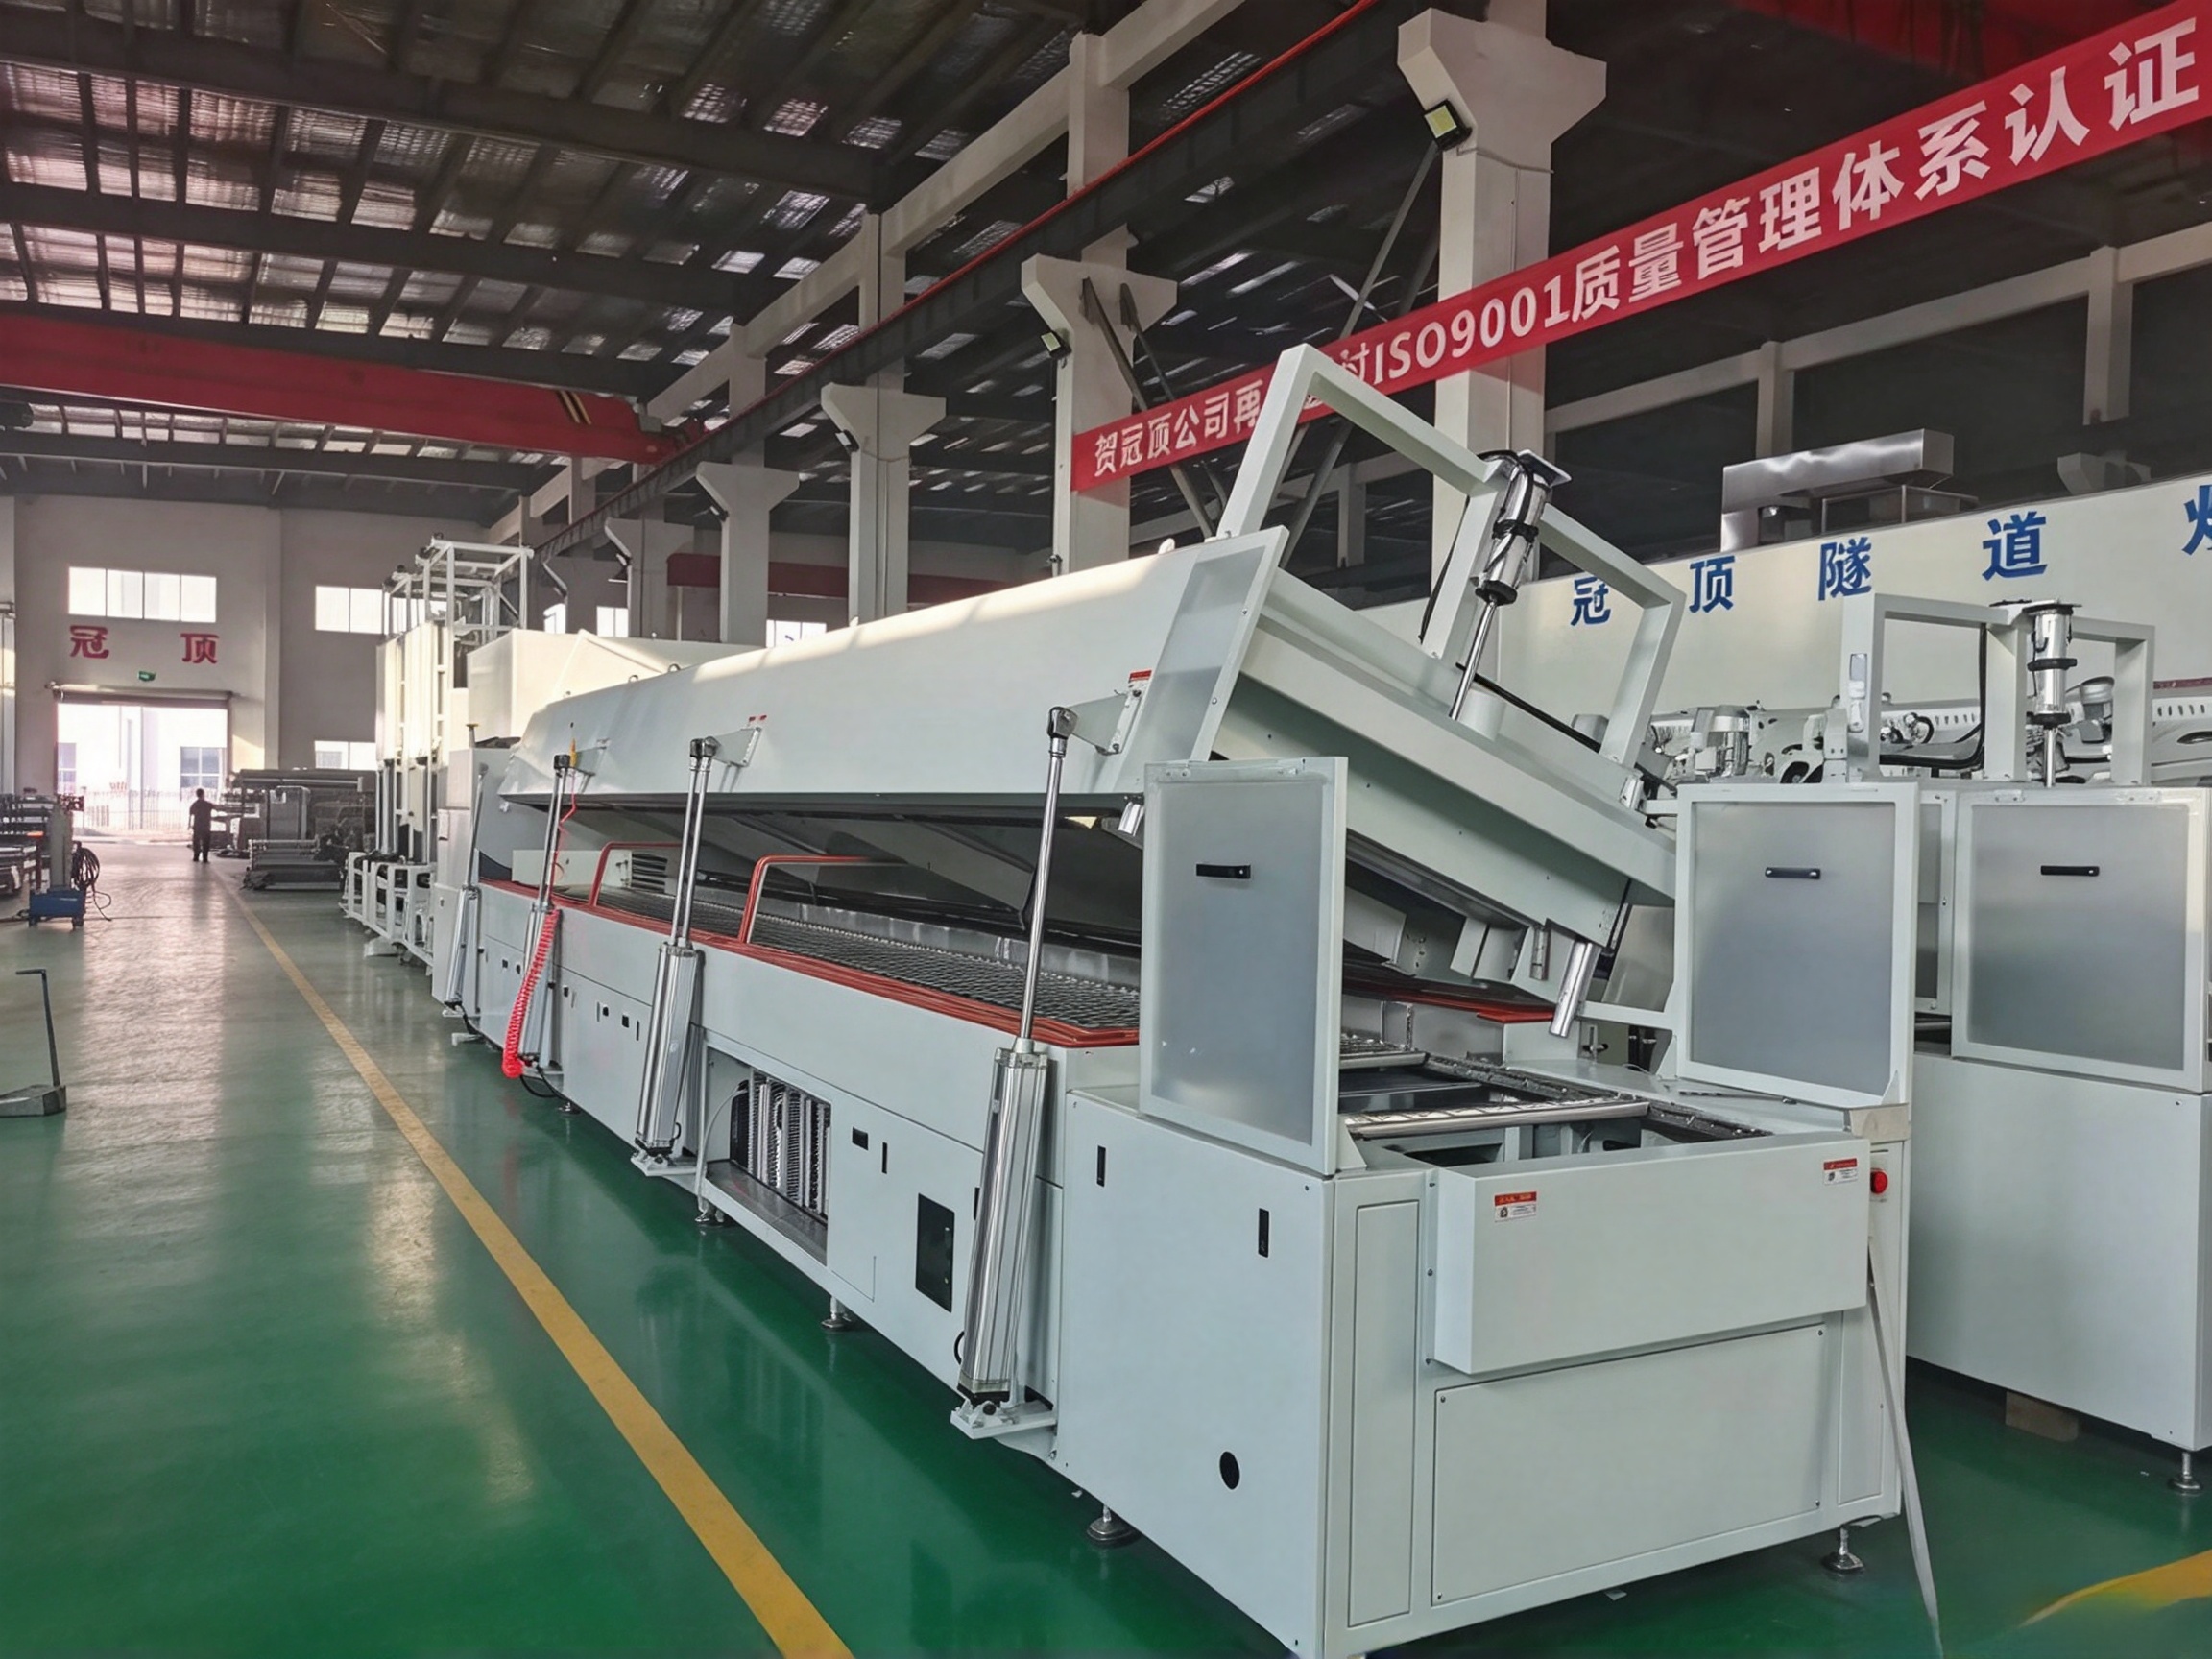
段和段之间要有挡风隔断,不然高温区的热气窜到低温区,温度就乱了。冠顶的隧道炉在温区之间都加了耐高温软帘或者风幕,把各个温区隔开。
网带速度是个关键参数。速度快了,固化时间不够;速度慢了,产能上不去。怎么定?先按胶水TDS给的固化时间倒推,再用热电偶实测验证,微调几次就稳了。
实际生产中常碰到的问题
第一个问题:同一批工件,上下层温差大。这个一般是热风循环设计不行,导流板没调好,风都走短路了。解决办法是优化导流板角度,加大风机风压,让风真正吹到工件表面。
第二个问题:头尾两炉颜色不一样。这是炉子刚开机还没热透就开始跑料。解决办法是空炉预热到稳定温度之后再上料,或者开头几炉直接废掉不要。
第三个问题:胶层有气泡。大概率是升温太快,或者排风不够,溶剂排不出去。把预热区温度降低点,排风加大点试试。
第四个问题:磁钢出来后变形。这一般是降温太快,或者堆叠方式不对,工件受热不均。在冷却区延长冷却时间,或者改治具让工件悬空受热。
某华东地区钕铁硼磁材企业之前一直自己用单体烘箱烤,温度曲线靠老师傅经验设,新师傅上手就得重新摸索。后来上了冠顶的胶水固化隧道炉,温度曲线直接存在仪表里,换品种调参数就是按几个按钮的事,新人培训一周就能独立操作。
日常生产中,温度曲线的数据要留档。每一批工件跑的时候,把实际温度曲线存在电脑里,跟工艺参数一起存档。万一客户那边出了质量问题,拿数据出来一对比,就知道是炉温偏了还是胶水批次问题。这个习惯很多小厂没有,等出了事查都没法查。冠顶的隧道炉烘箱线电控柜可以配数据记录模块,每炉温度自动存U盘,导出Excel就能看。
还有一点,换班的时候要做交接。白班设的曲线,夜班别自作主张改。好多质量事故就是夜班师傅觉得温度低了,自己调高5℃,结果胶层过固化。工艺参数变更必须走流程,不能谁想改就改。
胶水换了怎么办
很多客户会遇到这种情况:原来用A胶,固化曲线是130℃保温40分钟。后来换成B胶,TDS要求150℃保温30分钟。这时候隧道炉要不要大改?不用。只要你的炉子最高温度能到150℃以上,温区独立可调,直接在仪表里重新编一条曲线就行,网带速度稍微调一下。
这就是隧道炉比单体烘箱灵活的地方——多段可编程仪表,可以存几十条工艺曲线,换产品就是换个配方号的事。冠标配的宇电仪表就是干这个的,工艺人员在办公室编好曲线,U盘拷进去就能用。
但有个前提:你选炉子的时候,最高温度要留余量。比如你现在用的胶最高150℃,炉子别卡着150℃买,最好买到200℃或者250℃,以后换胶升级工艺有余地。不然过两年换个高温胶,炉子又不够用了。
写在最后
钕铁硼磁材胶水固化温度曲线这个事,说复杂也复杂,说简单也简单。核心就三句话:按胶水TDS定理论曲线,用热电偶实测工件温度,靠独立温区和可调网带速度去逼近曲线。
上海冠顶工业设备有限公司在奉贤和昆山淀山湖都有生产基地,2025年专精特新企业,电话18051882138。你要是正在做温度曲线调试、准备上胶水固化隧道炉或者胶水固化烘箱,欢迎带胶样和磁钢样件过来,咱们在测试炉里实测一把,比在办公室空想强多了。
再聊聊胶水批次的影响。同一种胶,不同批次之间固化性能会有波动。你今天调的曲线,过两个月换了罐新胶,可能固化出来强度就差一点。所以每换一批胶,建议先做个小试:拿几片试一下,测剪切强度,没问题再大批量跑。别等整批货做出来才发现不对,那时候返工就晚了。冠顶在给客户做隧道炉的时候,会建议客户在仪表里多留几个工艺配方位,不同批次胶水用不同参数。
还有个事跟磁材厂的朋友提个醒:温度曲线不是固定不变的。夏天车间温度高,冬天车间温度低,工件进炉的时候初始温度不一样。冬天工件本身冰凉,升温段要拉长一点;夏天工件接近室温,升温段可以短一点。有经验的操作员会根据季节微调网带速度,不是一年四季死设一个参数。
磁钢堆叠方式也影响温度曲线。同样一片磁钢,单片摊在网带上,热风吹上去很快就热透;五片叠在一起,中间那片要热透就得等很久。如果你工艺要求是叠层固化,那测温度曲线的时候必须按实际堆叠方式测,不能拿单片的数据当真。冠顶工程师上门调试的时候,都是按客户实际摆货方式布热电偶。
最后说个常见误区:有的厂觉得温度越高固化越牢,私自把设定温度调高。其实环氧胶固化有个最佳区间,超过那个温度,胶的交联密度反而下降,剪切强度不升反降,还变脆。别跟胶水较劲,按TDS来最稳。
## 常见问题 FAQ
问:温度曲线测试需要自己买设备吗?
答:不用。冠顶交付隧道炉的时候,工程师会带着便携记录仪上门调试,帮你把第一条曲线调好。后面日常抽检可以自己配一台,也不贵。
问:上海奉贤附近能送样件过来测试吗?
答:奉贤本地送过来很方便,昆山淀山湖基地也能接。把样件和胶水TDS带过来,工程师帮你在测试炉里跑一遍,出实测报告。
问:我们现在用单体烘箱,想改隧道炉,原来的温度曲线能直接用吗?
答:理论曲线可以参考,但实际必须重新实测。单体烘箱是批次加热,隧道炉是连续通过,热工状态完全不一样,不能直接套。
问:钕铁硼磁钢固化后磁性能下降怎么办?
答:先查温度是不是过高、时间是不是过长。把固化温度往下压5到10℃,或者缩短保温时间,同时测剪切强度够不够。冠顶可以帮你一起优化。
## 参考文献
《磁性材料生产工艺与设备》,冶金工业出版社
《电热装置的试验方法 通用部分》
#钕铁硼磁材 #胶水固化 #温度曲线 #胶水固化隧道炉 #上海冠顶 #专精特新 #上海奉贤
上一篇:单体烘箱烘不干?八成是热风循环风机没选对|冠顶
下一篇:没有了 |