安徽合肥一家做光伏银浆电极烧结的工厂,有段时间产品开裂率突然升高。他们的高温隧道炉工作温度在750℃左右,烧结的是光伏电池片上的银浆电极层。正常情况下开裂率控制在1%以内,但那阵子飙到了5%以上,一个月下来废品损耗就是一笔不小的数目。 技术负责人赵工第一反应是材料有问题,换了两个批次的银浆试,开裂率没什么变化。又怀疑是炉膛温度不准,拿便携式测温仪量了一遍,温度偏差在可接受范围内。折腾了将近两周,问题还是没找到。 后来我们工程师到现场跟了一整天的生产过程,注意到一个关键细节:他们的升温曲线设置得太陡了。从常温到750℃只分了三个温区,每个温区之间温差将近250℃。工件从第一个温区进入第二个温区的时候,表面温度急剧升高,但内部还没来得及跟上,热应力集中释放,银浆层和基底之间的膨胀系数差异被放大了,开裂就发生在这个瞬间。 我们的方案是把原来的三个温区改成六个温区,每个温区之间的温差控制在120℃以内,让工件有一个相对平缓的升温过程。同时在前两个温区加入了预热缓冲段,先用较低温度让银浆中的有机溶剂缓慢挥发,避免在高温段突然气化造成内部气泡和应力集中。 调整完升温曲线后的第一炉,开裂率降到了0.8%。稳定运行一周后,数据始终保持在1%以下。赵工说,以前觉得升温曲线就是"到目标温度就行",没想到升温速率和分段方式对烧结质量的影响这么大。 这个经验对安徽、合肥一带做光伏配套的企业应该有帮助。高温隧道炉的升温曲线设置不是一个固定模板,不同的材料体系、不同的工件厚度和尺寸,需要的升温路径是不一样的。银浆烧结、陶瓷烧结、金属粉末烧结,每一种工艺都有自己最合适的升温速率和保温节点。 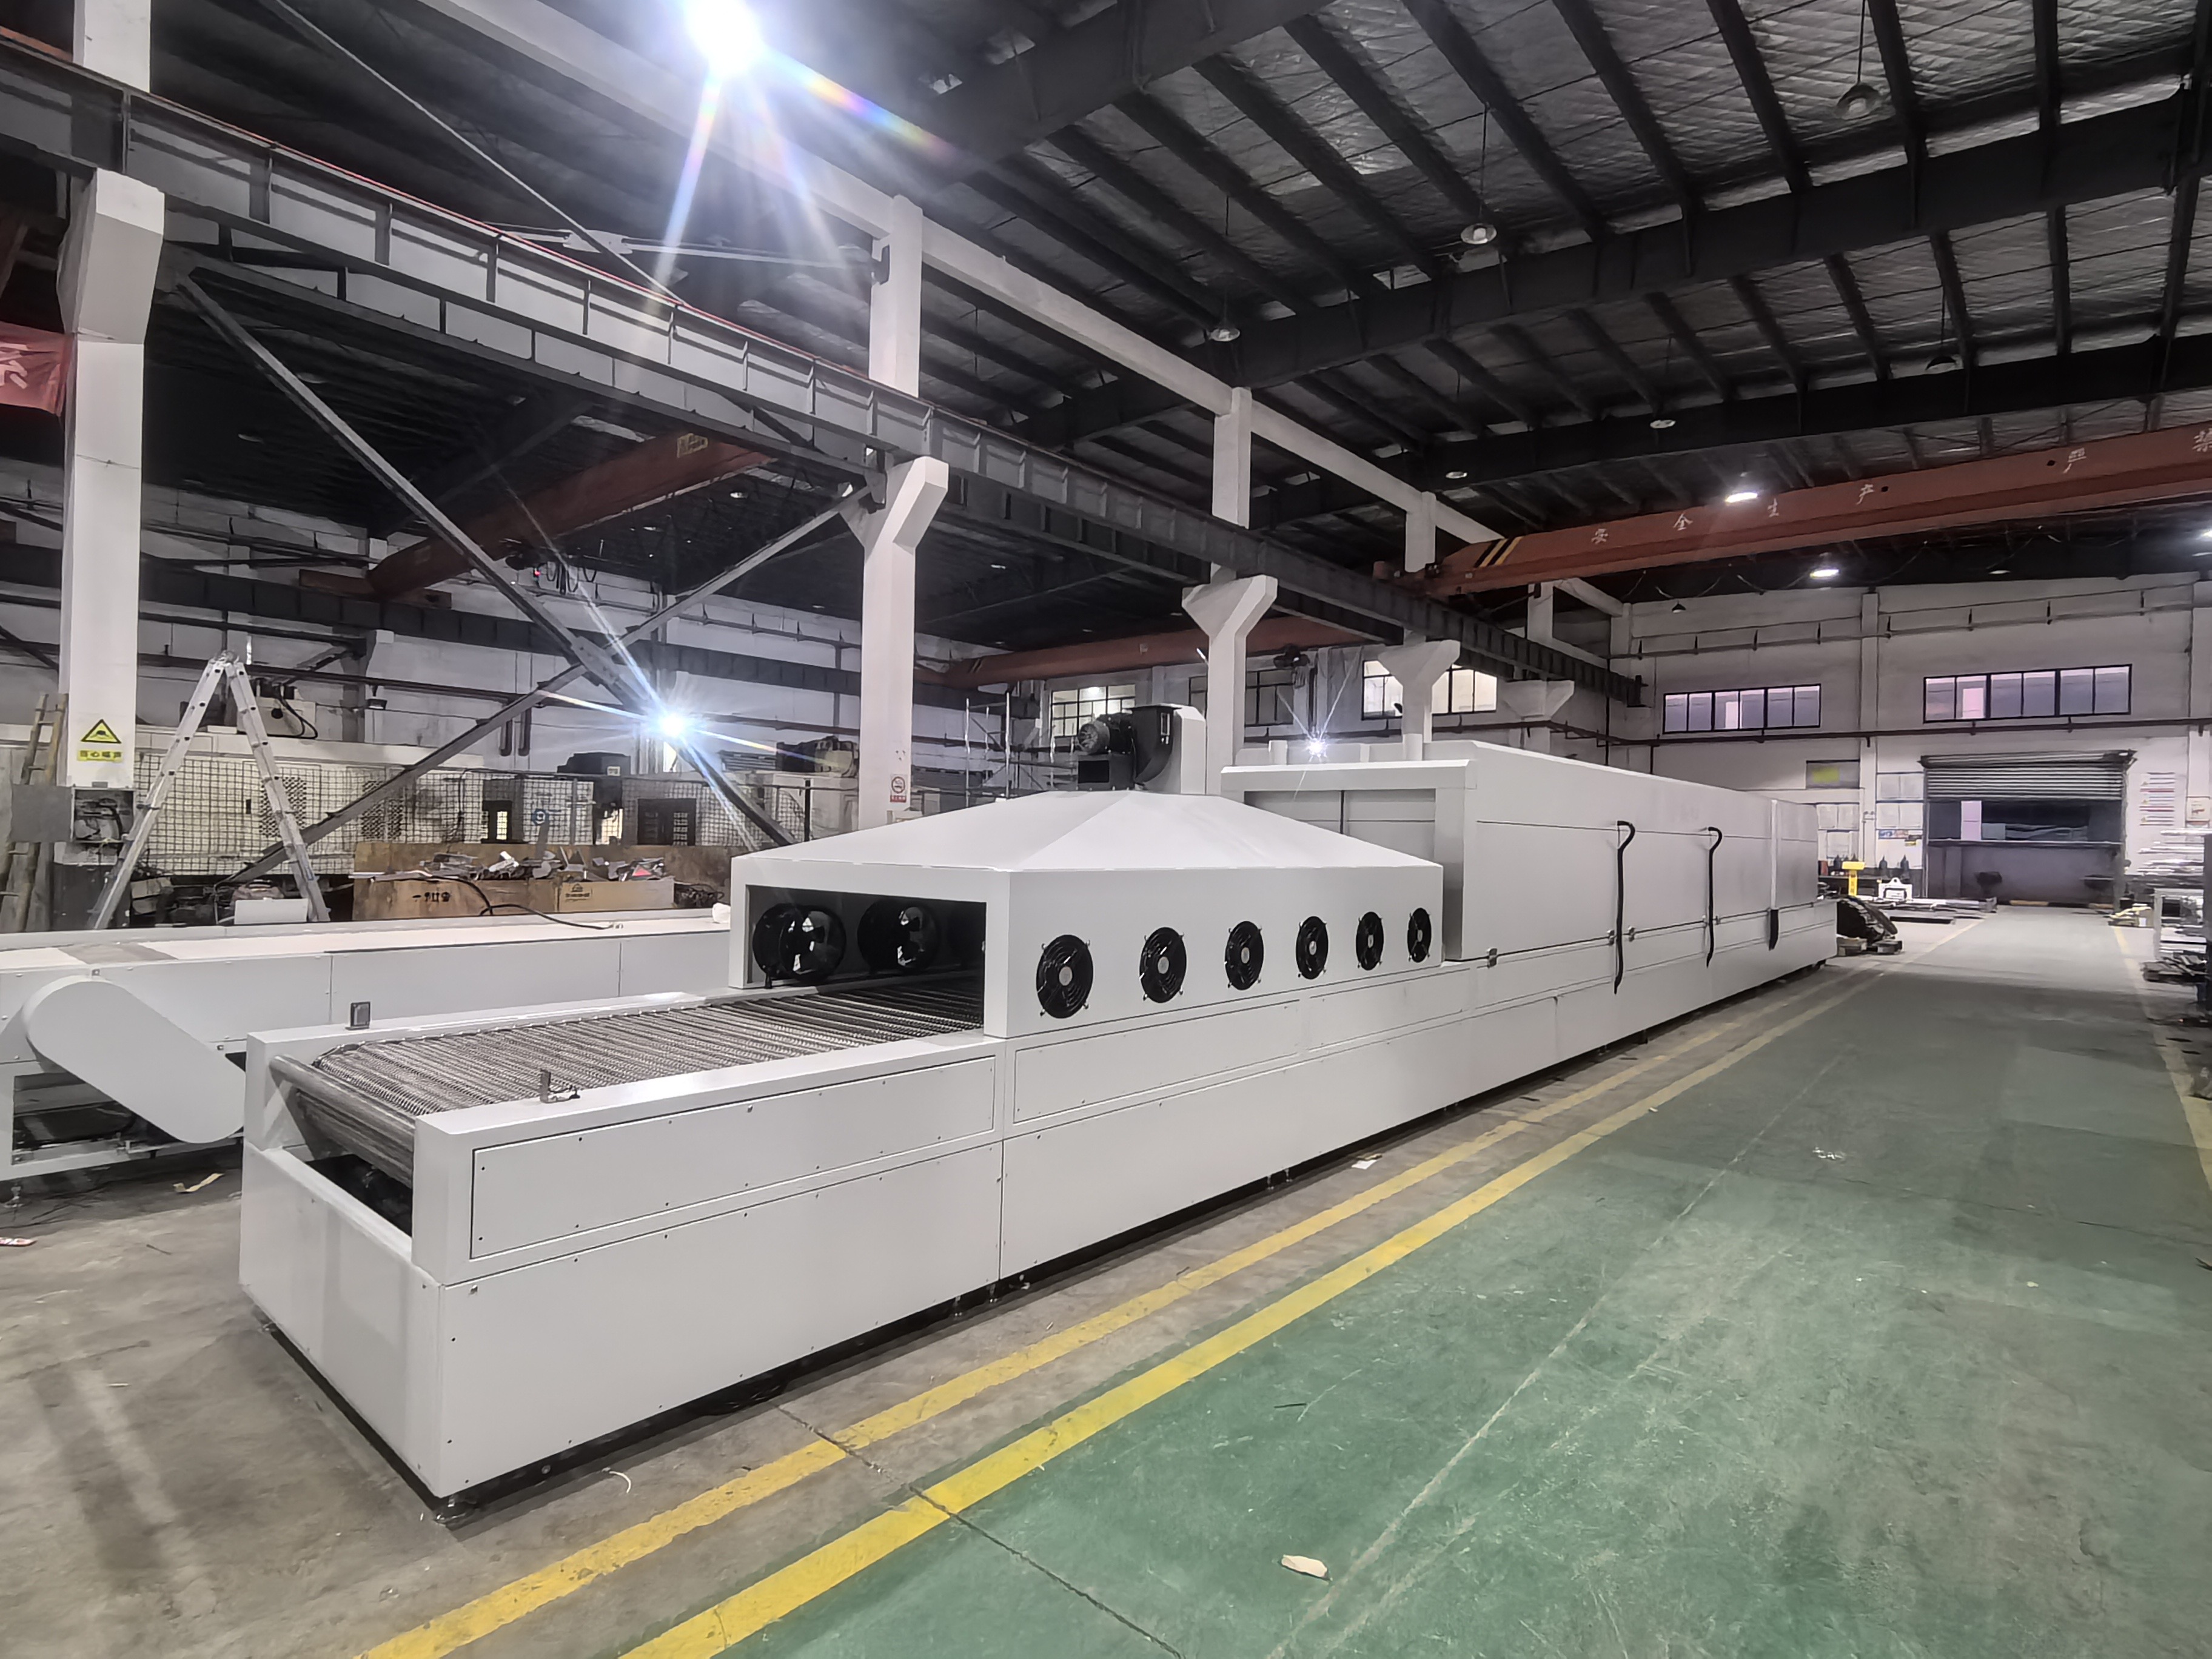
建议每次更换产品型号或者材料供应商的时候,都重新评估一下升温曲线是否还适用。有条件的话用小型试验炉先跑几组不同曲线参数的样品,选出最优方案再转到量产炉上执行,能省掉不少试错成本。 上海冠顶工业设备有限公司总部在上海市奉贤区,工厂在江苏省苏州市昆山市淀山湖镇。安徽及周边地区的光伏、新能源行业客户,有高温隧道炉烧结工艺方面的问题,可以拨打(18051882138),我们的工艺工程师可以帮忙做升温曲线的优化评估。 标签:隧道炉 隧道炉厂家 高温隧道炉 上一篇:昆山PCB厂高温隧道炉老跳闸?电气系统排查有门道
下一篇:烘干房热风循环原理与选型要点 |